

随着注塑制造业向精密化、数字化、智能化转型,热流道温控系统已从单一的工艺执行单元,成为智能工厂数据采集、质量管控、运维预警的核心节点。
当前国内多数注塑工厂仍采用传统单机独立温控模式,数据孤岛、效率瓶颈、故障被动等问题持续凸显,制约企业提质增效与数字化升级步伐。
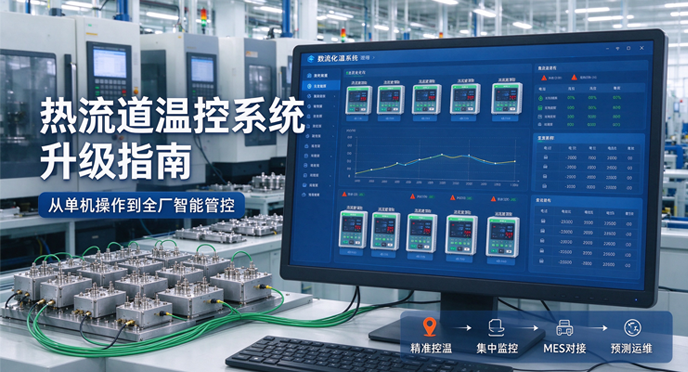
作为深耕热流道温控领域25年的专业厂商,天和仪器结合海量行业落地经验,梳理出“基础精准控温→联网集中监控→全厂MES对接→预测性运维”四阶段分步升级路径,并针对不同规模工厂输出定制化方案,帮助注塑企业以可控成本完成温控体系数字化升级,平滑过渡到全厂智能管控模式。
传统单机温控模式下,各台温控箱独立运行、数据互不相通,在规模化生产与品质升级的背景下,短板愈发突出,也是绝大多数注塑工厂的共性难题:
所有温度参数、运行状态、报警记录仅存储在单机本地,管理人员无法远程实时掌握全厂温区运行状态,只能依靠人工现场巡检核对,管控效率低且存在盲区。
工艺数据无统一归档,出现质量问题时难以反向追溯对应批次的温控参数,无法满足汽车、医疗等高端领域的IATF16949、ISO13485体系追溯要求。
换模、换料生产时,需技术人员逐台设备手动设置温度参数、调试PID值。
参数调试效果高度依赖操作人员经验,不同班次、不同人员的设置存在明显差异,直接导致塑件批次质量波动大、良率不稳定。
同时资深调机人员稀缺,新人上手周期长,多品种小批量生产场景下换产效率极低。
传统温控仅具备基础超温报警功能,漏胶、加热圈老化、热电偶漂移等隐性故障,大多发展到设备停机、塑件批量不良甚至模具损坏后才被人工发现。
尤其对于多腔量产模具,一次漏胶故障带来的热流道维修、塑件报废、停机停产损失,往往远超温控设备本身的价值,工厂始终处于被动抢修的运维状态。
热流道温控数字化升级无需一次性完成全部改造,企业可结合自身产能规模、信息化基础、预算情况分步推进,在每个阶段都能获得明确的效率与品质收益,同时保护前期设备投入。
核心目标:优先解决温度波动大、成型缺陷多的基础品质问题,降低温度因素导致的不良率。
升级内容:替换老旧、控温精度不足的温控硬件,采用搭载优化PID算法的高精度温控卡与智能温控箱,标配AT智能自整定功能,配合硬件级全隔离抗干扰设计,将稳态控温精度提升至±0.5℃,有效减少缩痕、飞边、色差、熔接痕强度不足等温度相关成型缺陷。
适配场景:暂无信息化建设规划,优先解决生产品质痛点的注塑工厂;是所有升级路径的基础环节。
核心产品:天和高精度温控卡、M20系列基础款智能温控箱
核心目标:实现多台温控设备统一管控,降低现场巡检人力成本,提升异常响应速度。
升级内容:更换或加装带工业通讯功能的温控卡与智能温控箱,通过Modbus RTU等通用工业协议组网,部署天和温控集中监控系统。在中控端即可实时查看全厂所有温区的设定温度、实际温度、输出功率、运行状态,温度偏差、设备故障即时触发声光与消息报警;支持远程参数修改、本地配方存储调用,无需逐台现场操作。
适配场景:中小型注塑车间,机台数量较多、人工巡检效率低,希望以较低成本实现可视化管控。
核心产品:天和带工业通讯功能温控卡、M20系列智能温控箱、温控集中监控系统
核心目标:打通温控数据与生产管理系统的链路,实现工艺可追溯、生产标准化。
升级内容:采用支持Profinet等主流工业协议的高端温控设备,将热流道温控系统全面对接工厂MES、SCADA、ERP系统。生产工单下发时,MES可自动推送对应模具的温控配方至设备,无需人工逐台设置;生产过程中温度、功率、报警数据全程自动上传,与生产批次、模具编号、物料信息一一绑定,实现全链路正向与反向质量追溯。
适配场景:中大型注塑工厂,已部署MES生产管理系统,对质量追溯、工艺标准化有严苛要求,尤其适配汽车零部件、医疗耗材、精密电子等高端制造场景。
核心产品:天和MT系列立式智能温控柜、全系列工业通讯型温控产品
核心目标:前置故障识别节点,大幅降低非计划停机与维修损失,实现智能化运维。
升级内容:依托带实时电流检测功能的温控硬件,持续采集每路温区的加热电流、输出功率、温度波动数据,结合内置算法模型识别异常特征。可在漏胶萌芽期、加热圈老化阶段自动触发预警,推送维保工单,替代传统事后抢修模式;同时通过长期数据沉淀,优化工艺参数与维保周期,构建自迭代的生产运维体系。
适配场景:7×24小时连续量产的大型注塑工厂,停机成本高,对生产稳定性有极致要求。
核心产品:天和带电流检测功能温控卡、智能温控运维平台
车间特点:注塑机台10台以内,以多品种小批量生产为主,预算有限,暂未上线MES系统,核心诉求是降低调机难度、提升控温稳定性、减少人工巡检。
方案配置:天和M20系列联网智能温控箱 + 工业通讯型温控卡 + 小型温控集中监控终端
方案价值:
以较低成本完成核心机台温控升级,实现控温精度达标、换模调机效率提升;
集中监控覆盖全部生产工位,异常报警即时触达,减少批量不良损失;
全系列硬件预留标准通讯接口,后续扩容、对接MES无需重复更换设备,保护前期投入。 该方案尤其适配长三角区域中小型注塑、模具工厂的轻量化升级需求,落地周期短、见效快。
工厂特点:数十台以上注塑机规模,以量产订单为主,具备MES/SCADA信息化基础,对工艺追溯、生产效率、运维成本有高标准要求。
方案配置:天和MT系列立式智能温控柜 + 全系列工业通讯温控卡 + 温控集中监控系统 + MES系统深度对接
方案价值:
全厂热流道温控统一组网、集中管控,工艺配方由MES统一下发,消除人工调机差异,保障批次质量一致性;
全量温控数据自动归档,满足高端行业质量体系追溯要求;
电流监测预警功能落地,实现漏胶、加热元件老化提前预警,大幅降低非计划停机损失;
统一设备台账、报警台账、维保记录,构建标准化、数字化的温控运维体系,支撑智能工厂与黑灯车间建设。
降本提效:远程集中管控与配方一键调用,大幅减少技术人员现场调机、巡检工作量,降低对资深调机人员的依赖,换产效率提升60%以上。
稳定品质:工艺参数标准化存储、统一下发,消除人为操作差异,温度全程可控可追溯,有效降低批次不良率,稳定成型质量。
减少损失:异常预警前置,将故障发现节点从“事后”前移至“萌芽期”,显著降低漏胶、加热故障带来的模具维修、产品报废与停机损失。
平滑扩展:模块化分步升级路线,硬件采用通用工业标准协议,可从小车间简易监控平滑过渡到全厂智能管控,避免一次性大额投入与重复建设。
注塑工厂热流道温控的智能化升级,是制造数字化转型的关键细分环节,也是投入产出比极高的改造方向。
天和仪器依托25年热流道温控技术积淀,以带工业通讯功能温控卡、MT/M20系列智能温控箱、温控集中监控系统为核心产品矩阵,为不同规模、不同发展阶段的注塑企业提供可落地、可扩展的升级方案,助力企业从单机粗放管控逐步迈向全厂智能协同,以温控数字化驱动生产全链路提质增效。


